Existe una diferencia mucho mayor entre la elaboración casera de kombucha y la producción a escala industrial de lo que la mayoría de la gente imagina. En casa, se puede preparar una kombucha deliciosa simplemente con tarros de cristal, una gasa, hojas de té y azúcar. La fermentación casera permite disponer de un tiempo de espera suficiente; las bajas temperaturas ralentizan el metabolismo y permiten que la acidez se desarrolle gradualmente.
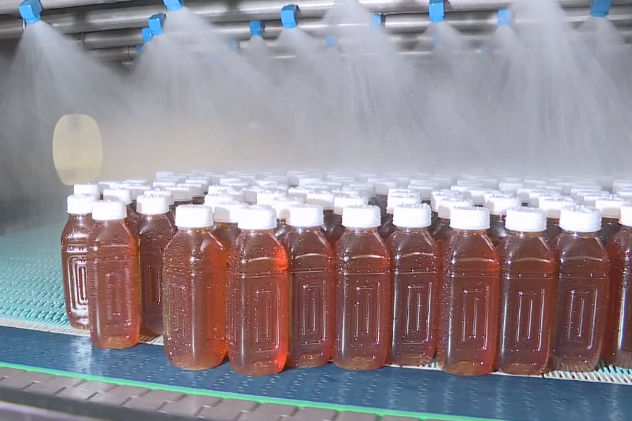
Sin embargo, al trasladar esa misma receta a fermentadores industriales de cien litros, surgen graves dificultades de fabricación: contaminación microbiana inesperada, acidez irregular de un lote a otro y carbonatación inconsistente. La lógica intuitiva “basada en la sensación” de la elaboración casera de cerveza no puede reproducirse directamente en la fabricación comercial.
El proceso de fermentación de la kombucha se basa en el SCOBY (cultivo simbiótico de bacterias y levaduras), un ecosistema microbiano vivo. Los sistemas de elaboración casera utilizan recipientes abiertos con suministro natural de oxígeno. Los resultados dependen en gran medida de las condiciones ambientales, lo que a veces requiere meses de fermentación en entornos fríos para alcanzar la acidez deseada. Esta fermentación natural no controlada resulta totalmente inadecuada para satisfacer la demanda comercial. Para lograr una producción continua y constante, suministro de kombucha Para los mercados, es necesario transformar el ecosistema microbiano natural en un sistema de fermentación artificial totalmente controlable.
Proceso de fermentación de la kombucha
La calidad de la kombucha comercial viene determinada por el grado de minuciosidad con el que se lleva a cabo la fermentación en dos etapas.
Fermentación primaria (acidificación aeróbica)
Esta etapa se lleva a cabo en recipientes abiertos y aireados, manteniendo la temperatura estrictamente entre 22 °C y 28 °C. La levadura consume azúcares y genera etanol; las bacterias del ácido acético oxidan posteriormente el etanol para convertirlo en ácidos orgánicos, entre ellos el ácido acético y el ácido glucónico.
Durante esta etapa no se produce carbonatación, pero sí se obtiene el caldo base esencial. La acidez total y la estabilidad del azúcar residual del caldo primario determinan el nivel máximo de calidad de tu producto final.
En las instalaciones industriales, el mantenimiento de una temperatura estable y la regulación del oxígeno plantean importantes retos. Una mínima variación en la temperatura o en el aporte de oxígeno provocará cambios en los niveles de acidez entre los distintos lotes. La producción industrial depende de un control en bucle cerrado, respaldado por sensores de pH en línea y una gestión precisa de la temperatura.
Fermentación secundaria (carbonatación anaeróbica e infusión de sabores)
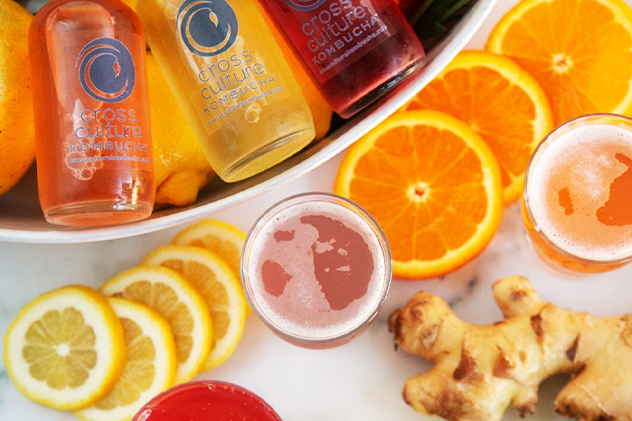
Esta fase es lo que realmente diferencia a la kombucha formulada para su uso en mixología. El líquido base procedente de la fermentación primaria se transfiere a depósitos sellados resistentes a la presión. A continuación, se añaden aditivos aromatizantes como cítricos, bayas, raíz de jengibre, ingredientes botánicos y hierbas. Los azúcares residuales restantes alimentan la actividad metabólica anaeróbica en curso. El CO₂ generado se captura en el interior de los depósitos resistentes a la presión para crear una carbonatación natural y fina. Mientras tanto, se acumulan compuestos de ésteres aromáticos que dan lugar a perfiles de sabor complejos.
La kombucha de fermentación secundaria bien optimizada puede sustituir directamente al agua con gas, al agua tónica o a parte del zumo de cítricos fresco en recetas de bebidas y cócteles, lo que constituye su principal valor comercial para las cadenas de suministro B2B.
Una mala selección de las materias primas genera riesgos ocultos en la formulación
No todas las variedades de té son adecuadas para alimentar los cultivos de kombucha con SCOBY. La elección inadecuada del té es una de las causas más comunes de fracaso en la producción.
Té negro: La opción base más fiable. Su alto contenido en polifenoles favorece un crecimiento vigoroso del SCOBY. La kombucha de té negro tras la fermentación presenta unas agradables notas de caramelo y frutos secos, con una acidez suave y equilibrada, lo que la hace ideal para cócteles con mucho cuerpo.
Té verde: Aporta un aroma herbal y floral intenso con un perfil de cuerpo ligero. Resulta ideal para refrescantes bebidas mezcladas y realza las notas de salida de fruta fresca y botánicas.
Té Oolong: Solo deben tenerse en cuenta las variedades de oolong ligeramente oxidadas. Los aromas intrínsecos y complejos del oolong pueden entrar en conflicto con los caracteres acéticos derivados de la fermentación. Realiza siempre ensayos a escala de laboratorio y a escala piloto antes de pasar a la fabricación a gran escala. Pasarse directamente a la producción de lotes grandes puede provocar la pérdida total del lote.
La selección del té no debe juzgarse únicamente por lo bueno que sabe el té por sí solo. Entre los criterios clave de evaluación se incluyen la salud microbiana del SCOBY y la base de sabor específica necesaria para los usos finales en bebidas o cócteles.
Cuatro etapas clave para la fabricación a escala comercial
La elaboración casera permite condiciones variables, pero la kombucha que se comercializa debe superar cuatro requisitos técnicos obligatorios:
Seguridad microbiológica
La kombucha es una bebida fermentada activa. La contaminación por moho, levaduras silvestres o microorganismos extraños puede provocar el deterioro total del lote y suponer riesgos potenciales para la seguridad alimentaria. La infraestructura de producción debe contar con un diseño de depósitos que cumpla con los requisitos de higiene y con una funcionalidad completa de limpieza in situ (CIP).
Homogeneidad entre lotes
Sin un control en bucle cerrado de la temperatura, el oxígeno disuelto, la presión del depósito, el valor del pH y el azúcar residual, la acidez y el dulzor fluctuarán de una producción a otra, lo que provocará quejas y rechazos de pedidos por parte de los clientes del sector de las bebidas y la hostelería. La fabricación comercial no puede basarse únicamente en los conocimientos artesanales; los parámetros clave del proceso deben fijarse mediante un sistema específico equipo para elaborar kombucha.
Capacidad de producción flexible
Las marcas emergentes necesitan lotes piloto a pequeña escala de varios cientos de litros, mientras que los fabricantes de bebidas consolidados requieren una capacidad de producción en masa de alto rendimiento. Las líneas de producción deben contar con una arquitectura flexible que permita una transición fluida entre los modos de producción piloto y de gran volumen.
Rendimiento organoléptico cuantificable
El nivel de carbonatación, la acidez total y la intensidad de la infusión de sabor deben ser ajustables, medibles y reproducibles. El éxito comercial depende de que se consigan propiedades sensoriales idénticas en cada lote.
Incorporación de los conocimientos técnicos sobre los procesos de fermentación en los equipos
Como fabricante con amplia experiencia en equipos para la elaboración de cerveza y el procesamiento de bebidas fermentadas, nuestro enfoque principal consiste en integrar nuestros conocimientos contrastados sobre la fermentación de la kombucha en el diseño de sistemas completos, ofreciendo soluciones totalmente funcionales soluciones llave en mano.
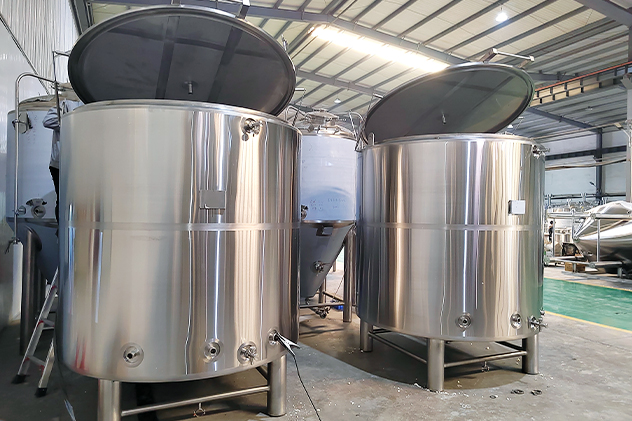
Nuestra oferta integrada abarca sistemas de extracción de té, unidades de fermentación primaria aeróbica con SCOBY diseñadas específicamente para este fin, depósitos de fermentación secundaria anaeróbica resistentes a la presión, módulos de limpieza CIP, sistemas de refrigeración y control de temperatura, y depósitos de almacenamiento intermedio.
Los clientes nos facilitan información sobre el posicionamiento del producto, los objetivos de capacidad y los requisitos de sabor, y nuestro equipo de ingeniería define en consecuencia las configuraciones óptimas de los equipos y los parámetros del proceso.
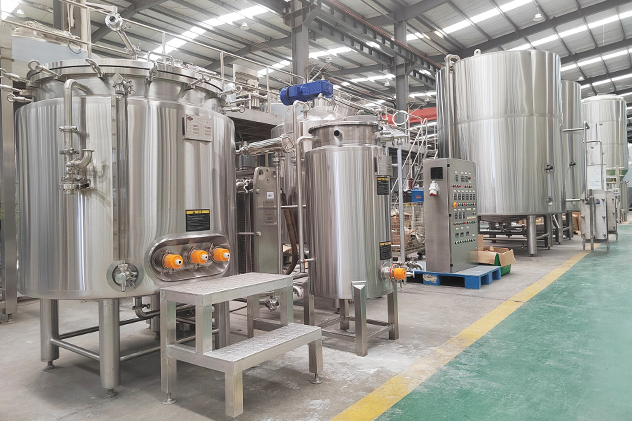
Apoyamos a productores de bebidas artesanales, fabricantes de bebidas consolidados y proveedores emergentes que abastecen a los mercados profesionales de la mixología de bar. Nuestros sistemas diseñados a medida ayudan a los clientes a evitar los costosos contratiempos que surgen al pasar de la elaboración casera o de los prototipos a escala de laboratorio a la producción a gran escala. De este modo, los clientes pueden fabricar de forma fiable kombucha de calidad profesional para mixología, reducir los gastos operativos y acelerar el tiempo de comercialización.
La kombucha es mucho más que una bebida de moda. Constituye un ingrediente fermentado innovador dentro de las cadenas de suministro mundiales de bebidas y coctelería. Invertir en equipos diseñados específicamente y adaptados a los principios de fermentación de la kombucha permite convertir prometedores sabores elaborados en lotes pequeños en productos de calidad comercial que se pueden suministrar de forma constante.